

Processintroduktion
Extrudering gjutningär en kontinuerlig tillverkningsprocess där termoplastiskt material smälts inuti en uppvärmd cylinder med en roterande skruv och sedan tvingas genom en formad form för att skapa en profil med konstant tvärsnitt.- Till skillnad från formsprutning, som fyller ett slutet formhålrum för att skapa diskreta delar, ger extrudering en oavbruten längd av produkt-rör, rör, kanaler, remsor, ark-som dimensioneras, kyls och skärs nedströms. Processen värderas för sin höga genomströmning, låga kostnad per-meter och förmåga att hantera ett brett spektrum av polymerer från PVC-varor till polykarbonat av teknisk-kvalitet.
Extrudering är en formningsmetod med många förändringar, hög produktivitet, stark anpassningsförmåga, bred tillämpning och den största andelen inom plastmaterialbearbetning.
Extruderingsgjutning är att kontinuerligt forma polymersmältan eller den viskösa vätskan genom ett munstycke med viss form under extruderingsverkan av strängsprutmaskinens skruv eller kolv. De resulterande delarna är kontinuerliga profiler med konstant sektionsform.
Polymerextruderingsprocessen kan delas upp i en sekvens av hårt kontrollerade steg, som var och en påverkar den slutliga detaljkvaliteten. Rå harts-pellets, granulat eller pulver-lastas i en gravitationsmatad behållare som är-monterad ovanför extrudercylindern. Därifrån kommer materialet in i matarhalsen och förs framåt med en roterande skruv. När hartset färdas längs cylindern höjer externa bandvärmare och inre skjuvfriktion temperaturen gradvis tills materialet når ett helt smält tillstånd. Skruvdesignen-dess flygdjup, kompressionsförhållande och L/D-förhållande-påverkar direkt hur likformigt smältan mjukgörs, varför plastextruderdesign ofta anses vara startpunkten för alla DFM-granskningar för extruderingsprojekt.
När smältan lämnar tunnan trycks den genom en brytplatta försedd med silpaket som filtrerar bort föroreningar och bygger tillbaka-trycket för bättre blandning. Den filtrerade smältan kommer sedan in ikonstruktionsprinciper för extruderingsformar, där flödeskanalens geometri formar den till måltvärsnittet.- Efter att ha lämnat formen passerar det fortfarande-mjuka extrudatet genom en dimensionerings- och kylstation-vanligtvis en vakuumkalibreringstank för ihåliga profiler, eller kylda rullar för platt plåt-innan en nedströms avdragare drar det med en kontrollerad hastighet. Slutligen sektionerar en flygande-såg eller roterande fräs den kontinuerliga profilen i längd, vilket fullbordar extruderingsprocessstegen från råmaterial till färdig detalj.
En plastextruder är kärnmaskinen i varje extruderingslinje. Den består av en behållare för materialmatning, en uppvärmd tunna och en eller flera skruvar som transporterar, komprimerar och mjukgör hartset. Enkel-strängsprutmaskiner är den vanligaste konfigurationen för profil- och rörproduktion; de erbjuder enkel drift, lågt underhåll och konsekvent effekt för de flesta termoplaster. Dubbel-skruvextrudrar ger överlägsen blandning och är att föredra för blandning, färgförrådsdispergering och bearbetning av värmekänsliga- material som styv PVC. Skruvdiametern-från 20 mm på labb-skala enheter till över 200 mm på stora rörledningar-bestämmer den maximala genomströmningen. När man utvärderar en plastextruder för ett nytt projekt, inkluderar viktiga specifikationer att jämföra skruvens L/D-förhållande, motorns vridmoment, antalet cylinderzoner och maximalt arbetstryck.

Alla termoplaster kan inte bearbetas genom extrudering.
Vanliga basmaterial inkluderar hårda material och elastiska material.
Hårda material: PVC, PC, PETG, ABS, PP, höfter, PMMA, LDPE, HDPE, POM, ASA, PA, as, EVA, PC + ABS, etc
Elastiska material: PVC, TPU, TPE, Poe, TPR, TPV, TPEE, etc
Att välja rätt harts går längre än att matcha en materialförkortning med en produktkategori. Varje polymer ger sitt eget smältbeteende, krympningshastighet och dimensionsstabilitet efter-extrudering, som alla återgår till DFM-analysen för den extruderade plastdelen. Styv PVC, till exempel, kräver exakt temperaturkontroll och en helt strömlinjeformad form eftersom den är mycket känslig för termisk nedbrytning; en dåligt utformad flödeskanal kan leda till materialstagnation och svarta fläckar på profilytan. Dekomplett PVC-extruderingsprocessguidekräver också specifika skruvgeometrier-vanligtvis ett lågt-kompressionsförhållande-förhållande, barriär-flygskruv-för att undvika överhettning av hartset.
Däremot är polyolefiner som HDPE och PP mycket mer förlåtande när det gäller bearbetningsfönster, men de uppvisar högre formsvällning och större kristallisationskrympning, så vägg-tjocklekslikformighet och kylningshastighet blir de dominerande designproblemen. Tekniska hartser som PC och PMMA levererar optisk klarhet och slaghållfasthet för belysningsdiffusorer och displaykåpor, även om deras högre smältviskositet kräver starkare extruderdrivsystem och härdat formstål. För applikationer som kräver både styvhet och en mjuk tätning i en enda profil,co-extruderade PVC-profilerpara ihop ett strukturellt substrat (ofta styvt PVC eller ABS) med en elastomerisk övergjutning (TPE eller TPV) för att skapa en dubbel-durometerextruderad plastdel i ett pass.
Form och verktygsdesign
Extruderingsmunstycket översätter en 2-D profilritning till en fysisk flödeskanal som måste leverera smält polymer med en jämn hastighet över hela tvärsnittet. Att uppnå denna balans är den centrala utmaningen för design av plastextruderingsformar. Två parametrar betyder mest: landlängd och flödes-kanaldjup. Landet är den sista parallella delen av formöppningen; det ger "minne" till smältan, stabiliserar extrudatformen när den kommer ut. En allmän startregel är ett förhållande mellan land-längd-till-väggtjocklek på minst 10 : 1, vilket betyder att en 2 mm vägg kräver ungefär 20 mm mark. Kortare landlängder gör processen mer känslig för temperatur- och hastighetsfluktuationer, medan alltför långa landlängder kan generera ojämn kylning och kvarvarande spänningar.
Flödesbalansering kommer härnäst. Där en profil har både tjocka och tunna sektioner kommer de tjockare områdena naturligtvis att röra sig snabbare genom formen. Verktygsingenjörer kompenserar genom att förlänga marken i områden med snabbt-flöde eller genom att sätta in flödesbegränsare uppströms. För runda eller ringformiga geometrier-såsom de som finns i extruderingsverktyg av plast-placeras dornstift inuti formen för att bilda det ihåliga hålet, och spindelben eller spiralfördelarkanaler håller smältan jämnt fördelad runt stiftet. Att upprätthålla full kompression i formen, adaptrarna och övergångsplattorna är avgörande; varje dödzon där material kan stagnera kommer så småningom att bryta ner och förorena extrudatet, ett särskilt allvarligt problem när man kör hård PVC eller polykarbonat.
Liksom med konstruktionen av formsprutade delar och extruderade aluminiumdelar är enhetlig väggtjocklek mycket viktig.
Om väggtjockleken på plastextruderingsdelen är ojämn, är vissa delar tjocka och vissa delar är tunna, vilket gör flödeshastigheten för plasten som extruderas i formen ojämn, vilket resulterar i olika kylningshastigheter och så småningom deformation av delen.
Om deformationen behöver kontrolleras måste ytterligare kylprocesser läggas till för att minska effektiviteten i produktionslinjen och öka produktionskostnaden.
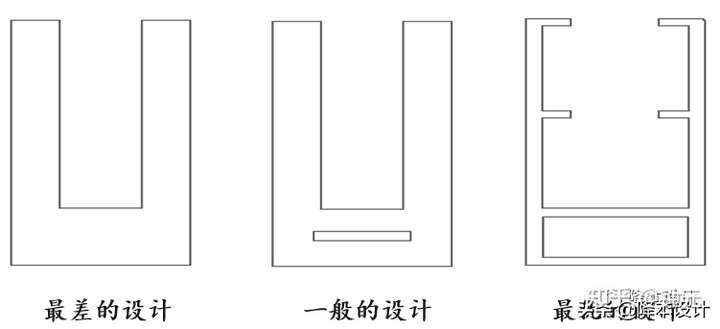
Eftersom plastextrudering är en kontinuerlig process, är styrkan hos den extruderade delen låg när den precis är extruderad, och den måste stödjas av lufttryck och dorn för att behålla sin form och undvika deformation, medan den ihåliga delen inte kan ge stöd, och den komplexa ihåliga strukturen kan endast realiseras genom att öppna sektionen.
Verktyg för rör, rör och korrugerade rör
Extruderingsverktyg av plaströroch rör representerar en av de största-volymapplikationerna för extrudering, och deras verktygskrav skiljer sig avsevärt från solida eller öppna profiler. En riktlinje för utformning av verktyg för extrudering av plaströr börjar typiskt med den ringformade formen och dornenheten. Dornen skapar det inre hålet medan en koncentrisk yttre ring definierar den yttre diametern; gapet mellan dem anger väggtjockleken. Efter att smältan lämnar formen går det fortfarande-mjuka röret in i en vakuumdimensioneringshylsa som håller den yttre diametern enligt specifikationen medan ett lätt inre lufttryck hindrar röret från att kollapsa.
För släta-väggsrör-medicinska ledningar, är pneumatisk slang, kabelkanal-väggkoncentricitet det primära kvalitetsmåttet, så dornen måste vara centrerad inom mikron och smältfördelningen måste vara spiral- eller beläggningstyp- för att undvika svetslinjer. Korrugerade plaströr tillför ytterligare ett lager av komplexitet: en uppsättning rullande formblock (eller korrugator) nedströms formen öppnas och stängs runt extrudatet i sekvens, och bildar de alternerande topparna och dalarna som ger slangen dess axiella flexibilitet och krossmotstånd. Riktlinjerna för design av korrugerade extruderingsverktyg måste ta hänsyn till formens-blockstigning, vakuumtidpunkten vid varje korrugering och hartsens förmåga att sträcka sig in i formhåligheten utan att förtunnas för mycket. Både enkel-korrugerad rörledning och dubbel-korrugerad avloppsrör förlitar sig på detta verktygskoncept, även om vägg-strukturdesign och val av harts (vanligtvis HDPE eller PP) skiljer sig åt mellan de två.
Strängsprutning av plastslangar med liten-diameter-säg under 10 mm OD-kräver snävare toleranser på munstycksgapet och mer känslig kylning, eftersom alla temperatur- eller tryckfluktuationer representerar en större andel av väggens tvärsnitt-. När du anger verktyg för dessa applikationer är det värt att konsultera strängsprutningsleverantörens designriktlinjer för att bekräfta deras standardkapacitet för väggexcentricitet, ovalitet och skärlängdsnoggrannhet innan du påbörjar produktionen.
Det skarpa hörnet på extruderingen kommer att bli en svag punkt för extruderingen på grund av spänningskoncentrationen, som är benägen att spricka eller misslyckas, och kommer att minska extruderingens slaghållfasthet.
I extruderade delar bör vassa hörn undvikas så mycket som möjligt och rundade hörn bör läggas till vid de skarpa hörnen. Kälradien är lika med produktens väggtjocklek, vilket hjälper materialet att flyta smidigare i extruderingsprocessen och minskar spänningen i konturhörnen.
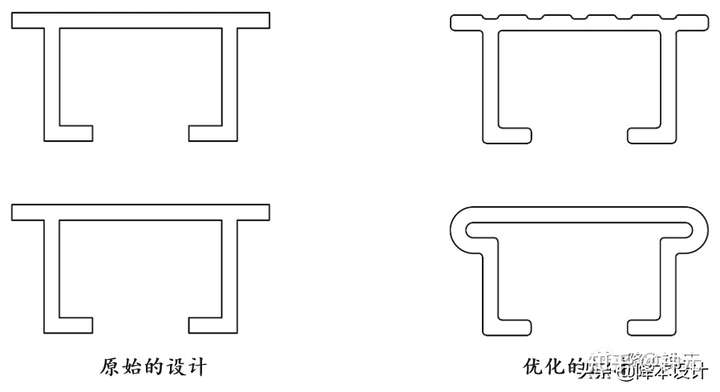
Vid skärningspunkten mellan flera väggar genereras vanligtvis områden med tjock väggtjocklek, så det är lätt att skapa krympning och dåligt utseende på den yttre ytan av extruderingen, vilket är mycket likt formsprutning.
Om extruderingen är en utseendedel kan krympningen undvikas eller täckas över av optimeringsdesignen som visas i figuren nedan.
DFM-strategier för att minska extruderingskostnaderna
Att tillämpa DFM-principer tidigt i designcykeln är ett av de mest effektiva sätten att få ut kostnaden för en extruderad plastprofil utan att offra prestanda. Några praktiska strategier förbises ofta.
Först, konsolidera delar. Om en sammansättning för närvarande använder två eller tre separata profiler som är fästa tillsammans, utvärdera om en enda sam-extruderad sektion kan ersätta dem. Färre delar betyder färre verktyg, färre sekundära operationer och minskat monteringsarbete-en direkt vinst ur ett DFM-plasttekniskt perspektiv.
För det andra, minimera det inneslutna området av ihåliga sektioner. Varje inneslutet tomrum kräver en dorn och komplicerar formbalanseringen. Om en helt sluten kanal inte är strukturellt nödvändig kan du överväga att konvertera den till en C-kanal med ett snäpp-hölje; detta förenklar verktygsarbetet och förkortar ledtiden.
För det tredje design för standard nedströmsutrustning. Om den avsedda kaplängden kan uppnås med en vanlig flygsåg snarare än en precisionsservoskärare, sjunker kostnaden per-enhet. Likaså, genom att designa snäppfunktioner och monteringshål som kan stansas inline-i stället för CNC-bearbetas offline-hålls processen kontinuerlig och arbetsinnehållet lågt.
Dela slutligen utkast med din extruderingsleverantör innan du fryser designen. Erfarna verktygsingenjörer kan ofta föreslå små geometrijusteringar-att lägga till en dragvinkel här, flytta en radie dit-som dramatiskt förbättrar formbalanseringen och första-passningen. Den här typen av tidiga-DFM-granskning av plastdelar är det som skiljer en profil som löper smidigt från en som kräver konstant operatörsingripande.
Om möjligt ska strikta toleranser i längdriktningen undvikas så långt det är möjligt. Termoplaster krymper och expanderar med temperaturen, och skärning av plastprofiler till kritiska längder kan öka kostnaderna i onödan.
I allmänhet är toleransen + / - 5 mm på 1000 mm långa profiler. Naturligtvis är toleransnoggrannheten relaterad till längden. Ju kortare längd, desto högre noggrannhet kan uppnås.
Vanliga defekter i extruderade plastdelar
Även med en väl-konstruerad form och en optimerad strängsprutningsprocess kan defekter dyka upp om processparametrar avviker. Att förstå grundorsakerna sparar stillestånd och skrot.
Smältbrottser ut som en grov,-hajskinnsliknande struktur på profilytan. Det orsakas av överdriven skjuvspänning vid formläppen och är vanligast i hög-viskösa hartser som HDPE och linjär LLDPE. Att minska linjehastigheten, höja formtemperaturen eller vidga munstycksgapet kan föra skjuvning under den kritiska tröskeln. Formlinjer-tunna, kontinuerliga ränder som löper i extruderingsriktningen-spår vanligtvis tillbaka till repor eller ansamlingar på formytan; periodisk polering av munstyckets läppar är standardfixen.
Skevhet efter skärning är ofta resultatet av asymmetrisk kylning. Om den ena sidan av profilen ser mer luftflöde eller vattenkontakt än den andra, byggs restspänningen upp ojämnt och delen böjer sig när den slappnar av. Att kontrollera inriktningen av kylspraymunstycken och kalibratorvakuumportar är det första steget. För komplexa profiler med både tjocka och tunna väggar kan tillsats av lokaliserade kylstrålar på den tjockare sidan utjämna krympningshastigheten.
Hålrum och bubblor inuti väggsektionen pekar vanligtvis på fukt i hartset eller otillräcklig ventilering i extrudercylindern. För-torkning av hygroskopiska material (PA, PC, PETG) till deras rekommenderade fukthalt-vanligtvis under 0,02 %-före matning är viktigt. Om bubblor kvarstår kan cylinderns ventilationsport vara igensatt, eller så kan skruvhastigheten vara för hög för att cylinderns dekompressionszon ska avgasas effektivt.
Efter-extruderingsoperationer och efterbehandling
Extruderingslinjen producerar en kontinuerlig längd av konstant tvärsnitt-, men de flesta slutanvändningsprogram kräver ytterligare bearbetning innan profilen är klar för montering. Vanliga sekundära operationer inkluderar precisionsskärning till längd, CNC-dirigering av skåror och slitsar, borrning eller stansning av monteringshål och varmstansning eller tramptryck för varumärkesbyggande. Vissa extruderade plastdelar genomgår också böjning-antingen kallböjning för mjuka kurvor eller värmeböjning för snäva radier-för att anpassa sig till slutproduktens geometri.
Alternativen för ytbehandling beror på polymeren. ABS och styv PVC accepterar färg- och limbindning bra, medan polyolefiner vanligtvis behöver flam- eller koronabehandling för att förbättra ytenergin före tryckning eller limning. För belysnings- och displayapplikationer,PC och PMMA ljusspridare täckerkan få en matt textur via inline-präglingsvalsar snarare än efter-sandblästring, vilket håller operationen inom extruderingslinjen och undviker hanteringsskador. Att planera för dessa nedströmssteg under den inledande profildesignen-och lämna utrymme för klämfixturer, lägga till lokaliseringsdatum för CNC-operationer-är en enkel DFM-praxis som förhindrar kostsamma omarbetningar senare.
Plastextruderingsprocessen är en operation i fem-steg: (1) råharts är tyngdkraften-matad från en behållare in i extrudercylindern; (2) den roterande skruven transporterar och smälter materialet genom progressivt hetare cylinderzoner; (3) den smälta polymeren filtreras och tvingas genom en precisionsform som definierar profilformen; (4) extrudatet kyls och dimensionsstabiliseras i en vakuumkalibreringstank eller på kylvalsar; och (5) en avdragare drar den stelnade profilen med en kontrollerad hastighet innan den skärs till önskad längd. Processvariabler som cylindertemperaturprofil, skruvvarvtal, smälttryck och avlägsningshastighet måste koordineras för att säkerställa att den färdiga extruderingen uppfyller dimensionstoleranser och ytkvalitetsstandarder. Denna polymerextruderingsprocess gäller lika för enkla runda rör, komplexa fönsterramar med flera-hålrum och tunna-väggbelysningsskydd.