

Kurvan för fler-formsprutningsprocessen återspeglar förhållandet mellan skruvmatningsslaget ochinsprutningstryckoch injektionshastighet som tillhandahålls av formsprutningsmaskinen. Därför måste två nyckelfaktorer fastställas när man utformar en formsprutningsprocess i flera-steg: för det första skruvmatningsslaget och dess segmentering, och för det andra insprutningstrycket och insprutningshastigheten.
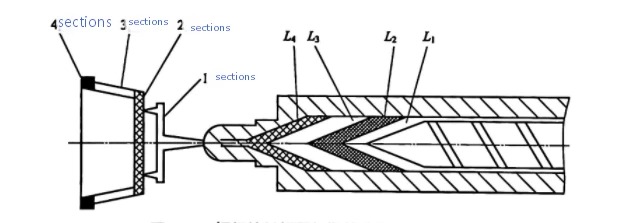
Figuren visar en typisk produkt (uppdelad i 4 sektioner) och dess motsvarande förhållande till segmenten i formsprutningsmaskinen. I allmänhet kan segmenteringsreglerna bestämmas baserat på denna överensstämmelse, och de specifika processparametrarna för varje segment kan bestämmas i enlighet med egenskaperna hos grindsystemet.
I den faktiska produktionen kan flerstegs injektionskontrollprogram användas för att rationellt ställa in injektionstrycket, injektionshastigheten, hålltrycket och smältpåfyllningsmetoden för varje steg, baserat på löparsystemets struktur, typen av grind och plastdelens struktur. Detta hjälper till att förbättra mjukningseffektiviteten, förbättra produktkvaliteten, minska antalet defekter och förlänga livslängden för formar och maskiner.
Graderade inställningar
När man utformar formsprutningsprocesser i flera-steg bör produkten först analyseras för att bestämma ytorna för varje formsprutningssteg. I allmänhet är den indelad i 3 till 5 zoner, baserat på produktens formegenskaper, väggtjockleksvariationer och smältflödesegenskaper. Områden med konsekventa eller minimala väggtjockleksskillnader betecknas som en zon; övergångspunkterna mellan zoner för fler-insprutning bestäms av de punkter där materialflödet ändrar riktning eller där väggtjockleken ändras avsevärt; grindsystemet kan ställas in som en separat zon. I figuren ovan är produkten indelad i zoner baserat på dess yttre egenskaper, där punkten där materialflödet ändrar riktning fungerar som en övergångspunkt (mellan zon 2 och zon 3), och punkten där väggtjockleken ändras fungerar som en annan övergångspunkt (mellan zon 3 och zon 4). Därför är denna plastdel uppdelad i 4 zoner för fler-insprutning: 3 zoner för själva produkten och 1 zon för grindsystemet.
I praktisk produktion anses det generellt vara mer vetenskapligt att ställa in minst tre eller fyra injektionssteg vid formning av plastdelar. Löparen är det första steget, grinden är det andra steget, det tredje steget är när produkten är fylld till cirka 90 %, och den återstående delen är fjärde etappen (även kallad slutsteget).
För plastdelar med enkla strukturer och låga krav på ytkvalitet kan en tre-stegs injektionsprocess användas. För plastdelar med komplexa strukturer, många ytdefekter och höga kvalitetskrav krävs dock ett injektionskontrollprogram med fyra eller fler steg.
I den faktiska produktionen måste det specifika antalet injektionssteg som krävs bestämmas genom vetenskaplig analys och rationell inställning baserat på faktorer som löparstruktur, porttyp, plats, antal och storlek, delstruktur, produktkrav och formventileringseffektivitet.
- 1) För produkter med direkt grindning kan både en--- och flerstegsinjektionsmetoder användas. För små plastdelar med enkla strukturer och låga precisionskrav kan en kontrollmetod med färre än tre insprutningssteg användas.
- 2) För stora plastprodukter med komplexa strukturer och höga precisionskrav bör i princip en flerstegs injektionsprocess med fyra eller fler steg väljas.
Ställa in injektionsprocessen
För produkten som visas i figuren delar ingenjörer in den i sektioner baserat på dess formegenskaper. Denna uppdelning återspeglas sedan i olika sektioner av formsprutningsmaskinens skruv. Längden på varje skruvsegment kan sedan uppskattas utifrån produktens sektionsindelning. Först uppskattas den erforderliga injektionsvolymen (volymen) för varje sektion efter produktdelningen. Med en motsvarande metod kan skruvens position i varje segment beräknas. Till exempel, om volymen av sektion n är Ω, är slaget för det n:te segmentet av skruven:
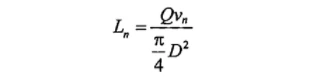
I fler-produktionspraxis för formsprutning är metoden för att bestämma skruvinsprutningsprocessen följande:
- Det första stegets injektionsvolym (dvs. ändläget för det första stegets injektion) är slutpunkten för porten i formsprutningssystemet. Förutom direkta grindar använder nästan alla andra medeltryck och medelhastighet, eller medeltryck och låg hastighet. Slutläget för det andra stegets injektion är från grindens ändpunkt till 1/2 till 2/3 av hela kavitetsutrymmet.
- Det andra stegets injektion bör använda högt tryck och hög hastighet, högt tryck och medelhastighet, eller medeltryck och medelhastighet; de specifika värdena beror på produktstrukturen och det plastmaterial som används.
- Det tredje stegets injektionsnivå bör helst använda medeltryck och medelhastighet eller medeltryck och låg hastighet, och läget är exakt där det återstående hålrummet fylls. Alla tre steg som beskrivs ovan tillhör smältfyllningsprocessen.
- Det sista steget av injektionen hör till trycksättnings- och hålltrycksfasen. Omkopplingspunkten för tryckhållning är mellan ändlägena för detta insprutningssteg. Det finns två metoder för att välja växlingspunkt: tid och position.

När injektionen börjar startar injektionstimern och termineringspositionerna för varje injektionssteg beräknas. Om insprutningsparametrarna förblir oförändrade, beroende på materialets fluiditet, för material med bättre fluiditet, kommer slutstegets avslutningsposition att nå växlingspunkten för hålltrycket innan timern går ut. Vid denna tidpunkt är fyllnings- och trycksättningsprocesserna avslutade, och injektionen går in i hålltrycksfasen. Om timern ännu inte har gått ut slutar den att räkna och går direkt in i hålltrycksfasen. På liknande sätt, för material med sämre flytbarhet, om timern slutförs innan slutstegets injektionsavslutningsposition når växlingspunkten, finns det inget behov av att vänta på att läget ska nås; processen går direkt in i hålltrycksfasen.
Sammanfattningsvis bör följande punkter beaktas när du ställer in en fler-injektionsprocess:
För formsprutning med medium-plastmaterial, efter att ha bestämt hålltryckspunkten, lägg till några sekunder till tiden som kompensation.
01
För formsprutning med dåligt-flöde av plastmaterial, som plast blandad med återvunnet material eller låg-viskositetsplast, på grund av den instabila injektionsprocessen, är det bättre att använda tidskontroll. Minska omkopplingspunkten för hålltrycket (ställ i allmänhet slutläget till noll) och använd tiden för att styra den automatiska växlingen till hålltrycket.
02
För formsprutning med bra-plastmaterial är det bättre att styra hålltrycksväxlingen punkt för position. Öka tiden och gå in i hålltrycksfasen efter att ha nått den inställda kopplingspunkten.
03
Växlingspunkten för hålltrycket är den position där formhåligheten är helt fylld och injektionsläget inte längre kan flyttas fram. Den digitala förändringen går väldigt långsamt. Vid denna tidpunkt måste trycket ändras för att säkerställa fullständig formning av produkten. Denna position kan observeras på formsprutningsmaskinens driftskärm (datorspråk).
04
När det gäller användningen av fler-hållningstryck kan det dessutom bestämmas enligt följande metoder: För produkter med få förstärkningsribbor och låga krav på dimensionell noggrannhet, och produkter gjorda av material med hög-viskositet, använd enkel-hållningstryck. Hålltrycket är högre än trycket under förstärkningsprocessen, och hålltiden är kort; medan för produkter med fler förstärkande ribbor och låga krav på dimensionsnoggrannhet krävs vanligtvis flerstegshållningstryck.
Inställning av insprutningstryck och insprutningshastighet
① Insprutningstryck och insprutningshastighet för grindsystemet. Generellt har grindsystem små löpare, så högre insprutningshastigheter och tryck (vanligtvis 60 % till 70 % av maximum) används för att snabbt fylla skenorna och öppningarna, vilket ökar smälttrycket i skenorna och skapar en viss formfyllningspotential. För formar med större löpartvärsnitt- kan lägre insprutningstryck och hastighet ställas in; omvänt, för formar med mindre löpartvärsnitt- behövs högre inställningar.
② Insprutningshastighet och tryck i det andra steget. När smältan fyller löparna och inloppen, övervinner motståndet hos grinden (liten tvärsnittsarea) och börjar fylla formhålan, behövs en lägre insprutningshastighet för att övervinna oönskade flödesmönster och förbättra flödesegenskaperna. I detta skede kan insprutningshastigheten reduceras, medan tryckminskningen är mindre; för större gate-tvärsnitt behöver insprutningstrycket kanske inte minskas.
③ Insprutningshastighet och tryck i det tredje steget. Såsom visas i figur z motsvarar det tredje steget insprutningszonen 3, som är huvuddelen av den gjutna delen. Vid denna tidpunkt har smältan helt fyllt formhåligheten. För att uppnå det ideala diffusionstillståndet krävs accelererad formfyllning, så formsprutningsmaskinen måste ge högre insprutningstryck och hastighet i detta skede. Denna sektion är också en vändpunkt i smältflödet, där flödesmotståndet ökar och tryckförlusten är betydande, vilket kräver kompensation. I allmänhet använder fler-insprutning hög hastighet och högt tryck i detta avsnitt.
④ Insprutningshastighet och tryck i det fjärde steget. Baserat på motsvarande förhållande i figuren, när smältan når zon 4, kan delens väggtjocklek variera eller förbli konstant. Smältan har i princip fyllt formhålan. Eftersom smältan erhöll högt tryck och hastighet i zon 3, kan buffring utföras i detta steg för att uppnå ungefärligen enhetlig linjär flödeshastighet för smältan i alla delar av formhåligheten. Den allmänna designprincipen är att när man går in i zon 4, om väggtjockleken ökar, kan hastigheten och trycket minskas; om väggtjockleken minskar kan hastigheten reduceras utan att trycket minskas, eller hastigheten kan förbli oförändrad medan trycket reduceras på lämpligt sätt eller inte reduceras. Kort sagt, i det fjärde steget bör injektionsprocessen uppvisa fler-kontrollegenskaper och kavitetstrycket bör öka snabbt.

Bilden visar ett exempel på en flerstegsformsprutningsprocess som valts baserat på den geometriska analysen av produkten. På grund av produktens djupa hålrum och tunna väggar bildar formhålrummet en lång och smal flödeskanal. Det smälta materialet måste flyta genom detta område snabbt; annars svalnar den och stelnar lätt, vilket leder till risk för ofullständig mögelfyllning. Därför bör hög-insprutning användas.
Insprutning med hög-hastighet ger emellertid betydande kinetisk energi till det smälta materialet. När smältan når slutet av kaviteten kommer den att generera en stor tröghetspåverkan, vilket potentiellt leder till energiförlust och blinkande. Därför bör smältflödeshastigheten saktas ner för att minska formtrycket. Trycket måste dock fortfarande nå det allmänt hänvisade till hålltrycket (sekundärt tryck, -uppföljningstryck) för att säkerställa att hålrummen som orsakas av smältkrympning i formhåligheten fylls innan porten stelnar. Detta kräver flera insprutningshastigheter och tryck under formsprutningsprocessen. Skruvdoseringsslaget som visas i figuren ställs in baserat på mängden material som används för produkten och buffertmängden. Insprutningsskruven flyttas från position "97" till "20" för att fylla den tunna-väggiga delen av produkten. I detta steg ställs en hög hastighet på 10 in för att förhindra att det smälta materialet svalnar och stelnar på grund av förlängd flödestid. När skruven rör sig från position "20" → "15" → "2", ställs en motsvarande låg hastighet på 5 in för att minska smältflödeshastigheten och dess kinetiska energi som påverkar formen. Ett högre primärt insprutningstryck ställs in när skruven är i positionerna "97", "20" och "5" för att övervinna formfyllningsmotståndet, och ett lägre sekundärt insprutningstryck ställs in från "5" till "2" för att minska kinetisk energipåverkan.
Bilden visar ett annat exempel på fler-hastighetsväxling (övergång) av insprutningsskruven baserat på olika hastigheter inställda enligt processförhållanden.

Formsprutning i flera-steg är en av de mer avancerade formsprutningsteknikerna som finns tillgängliga för närvarande. I forskningen av fler-formsprutningsprocesser är bestämningen av skruvslagssegmenten under injektion relativt exakt, medan valet av insprutningstryck och insprutningshastighet i varje segment till stor del är baserat på erfarenhet. Den allmänna empiriska metoden kan endast bestämma motsvarande förhållande mellan insprutningstrycket och insprutningshastigheten som används i varje segment. Vanlig praxis är att bestämma detta förhållande baserat på förhållandet mellan tvärsnittsarean för varje del av den formade produkten. Efter att ha utformat fler-formsprutningsprocessen kräver den upprepade justeringar genom flera försök för att uppnå de optimala värdena för det valda injektionstrycket och insprutningshastigheten.